発酵と熟成の後、ビールのろ過は、炭酸注入や充填に先立つ最も重要な工程の一つです。適切なろ過システムは、 ビールの透明度、風味の安定性、製品ロス、操業コスト、必要な労働力、および環境への影響.
小規模なクラフトビール醸造所にとっては、シンプルで柔軟性の高いシステムが適している場合があります。中規模の醸造所では、自動化された膜ろ過が有効である一方、大規模な工業用醸造所では、一般的に、遠心分離、安定化処理、炭酸ガス注入、および充填工程と統合された、高度に自動化された連続ろ過システムが必要となります。本記事では、ビールろ過の主要な技術について解説し、以下の点について実践的な提言を行います。 小規模、中規模、大規模の醸造所.
1. なぜ発酵後にビールをろ過するのでしょうか?
発酵後のビールには通常、酵母細胞、ホップの粒子、タンパク質・ポリフェノール複合体、浮遊物質、濁りの原因となる物質、その他の微細な粒子が含まれています。ろ過の目的は、単にビールを澄んだ外観にすることだけではありません。適切に設計されたろ過プロセスにより、以下の効果が期待できます:
- 明るく安定したビールの外観
- 一貫した製品品質
- 酵母および粒子の含有量が低減
- 適切な下流工程との組み合わせにより、微生物学的安定性が向上する
- 包装性能の向上
- より長い保存期間
ビールの澄明化は、遠心分離、ろ過、あるいはこれらの技術を組み合わせることで行うことができます。典型的なプロセスは、次のような流れになります: 発酵 → 低温熟成 → 酵母分離 → ろ過 → 安定化 → 炭酸注入 → 充填 とはいえ、すべての醸造所がすべての工程を必要とするわけではありません。.
2. 主なビールのろ過技術
最も一般的な技術は、いくつかのカテゴリーに分類できます。従来のビールのろ過では、 キゼルグール/DEろ過(珪藻土、DE) ろ過助剤として。ビールは、キゼルグールによって形成されたろ過ケーキを通過し、そこで酵母や微細な粒子が除去される。.
メリット: 成熟し、実績のある技術、高いろ過能力、優れた澄清性能、伝統的なラガービールの製造に適している、比較的単純なろ過原理。.
デメリット: ろ過助剤を継続的に消費する、固形廃棄物が発生する、使用済み珪藻土の取り扱いと処分が必要となる、ろ過や洗浄の過程でビールが失われることがある、最新の膜式システムに比べて手作業による介入が多くなる
こうした操業上および廃棄物管理上の課題が、ビールメーカーがクロスフロー膜ろ過の導入をますます検討するようになった理由の一つとなっています。.
3. クロスフロー膜ろ過
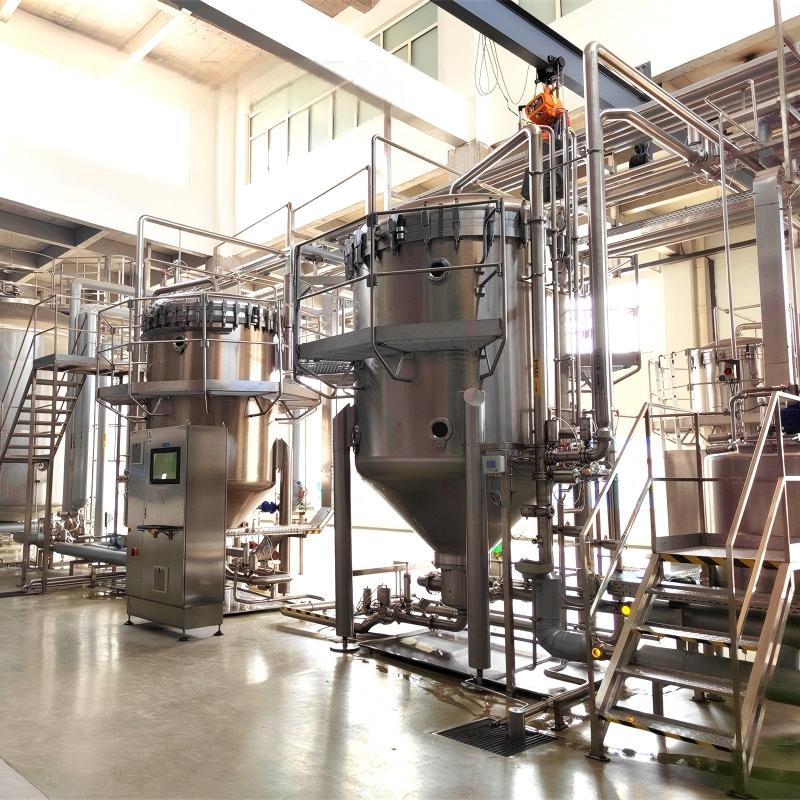
クロスフローろ過は、従来のDEろ過に代わる重要な手法となっています。ビールをすべてろ過ケーキに直接押し通すのではなく、ビールは 膜表面に平行に. この膜は、酵母やその他の粒子を捕捉しつつ、澄んだビールを通過させます。.
クロスフローろ過の大きな利点の一つは、使い捨てのろ過ケーキを必要としないことです。そのため、最新のシステムではキゼルグールを必要とせず、自動化やCIP洗浄が可能です。ビール用膜としては、高分子中空糸膜やその他の膜構造が一般的に用いられます。微ろ過膜は、酵母やビールの濁りを除去するように特別に設計することができます。.
主な利点
- キースルガー不使用
- 固形分が少ないろ過廃棄物
- 高度な自動化
- オペレーターによる介入の削減
- 安定したろ過性能
- 製品の回収可能性が高い
- CIP対応
- さまざまな規模の醸造所に適しています
考えられるデメリット
- 高い初期投資
- 膜の洗浄とメンテナンスは重要です
- 膜の性能は、固形物負荷量に大きく左右される
- 上流側で適切に浄化を行うことで、性能を大幅に向上させることができます
例えば、一部のクラフトビール醸造所では、クロスフローろ過の前に遠心分離を行い、膜にかかる酵母や固形物の負荷を軽減しています。.
4. キャンドルフィルター、カートリッジフィルター、および最終滅菌ろ過
発酵後のフィルターは、すべて同じ役割を果たすわけではありません。例えば、醸造所では次のようなフィルターが使用されることがあります: 一次沈殿 → 精密ろ過 → 最終膜ろ過 最終ろ過は、製品や保存期間の戦略に応じて、充填前に残留する微生物や微粒子を低減するように設計することができます。これは、低温殺菌のみに依存することなく、高い微生物学的安定性が求められるビールを製造する場合に特に重要です。したがって、ろ過システムは以下の要件に基づいて設計されるべきです。 最終的なビールの仕様, 、単に望ましい視覚的な明瞭さだけではなく。.
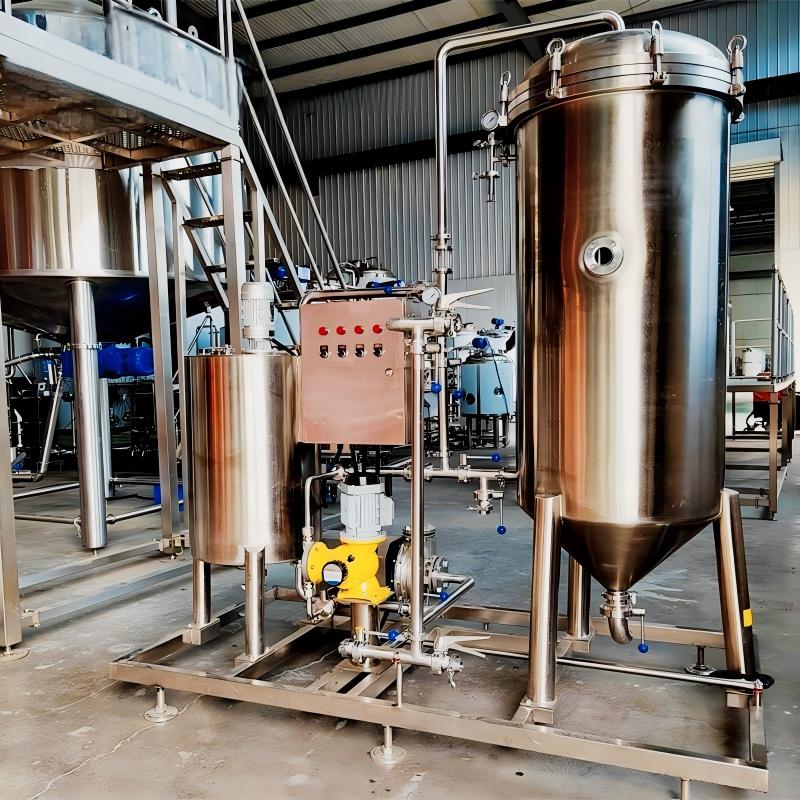
5. 小規模な醸造所にとって最適な選択肢は何か?
小規模なクラフトビール醸造所にとって、重要な要素としては通常、低投資、柔軟な生産、小ロット生産、操作の容易さ、ビールロスの少なさ、限られた労働力、洗浄のしやすさ、さまざまなビールのスタイルに対応できる能力などが挙げられます。.
オプションA — カートリッジ/プレートろ過
ごく小規模な醸造所、特に生ビール、新鮮なクラフトビール、少量生産、無濾過のスペシャルティビールを製造する醸造所の場合、簡易なろ過システムで十分である可能性があります。ろ過処理量が比較的少ない場合は、プレート・アンド・フレーム式またはカートリッジ式の澄清システムが実用的です。 ただし、醸造所としては、単純なフィルターでは、工業用膜システムと同等の自動化レベルや安定性を確保できない可能性があることを理解しておく必要があります。.
オプションB — コンパクト型クロスフローろ過
一貫して澄んだビールを醸造し、ろ過助剤の使用量を削減したいと考えている小規模な醸造所にとっては、, コンパクトなクロスフロー膜ろ過は、ますます注目を集めている. クラフトビール醸造所向けに特別に設計された商用システムが販売されています。例えば、ペンテア社は現在、クラフトビール醸造所向けに設計されたコンパクトなビール用膜分離システムを、約 30~80 hL/h, 一方、別のコンパクトな構成がおよそ 80~170 hL/h.
推奨構成
成長中の小規模ブルワリーにとって: 発酵槽 → 冷ビールタンク → 遠心分離機/酵母分離 → コンパクトクロスフローフィルター → クリアビールタンク → 炭酸注入 → 充填 この構成は、自動化と柔軟性の両立に優れています。.
TIANTAIの実用的なアドバイス
小規模な醸造所の場合、一般的に次のようなことをお勧めします: クラフトビールや生ビールに力を入れたブルワリー→ 簡易的な浄化またはカートリッジろ過
瓶入り・缶入りの無色ビール → コンパクト膜ろ過
ビールのロスを最小限に抑えることを重視した高級醸造所 → 遠心分離機 + コンパクトクロスフローろ過
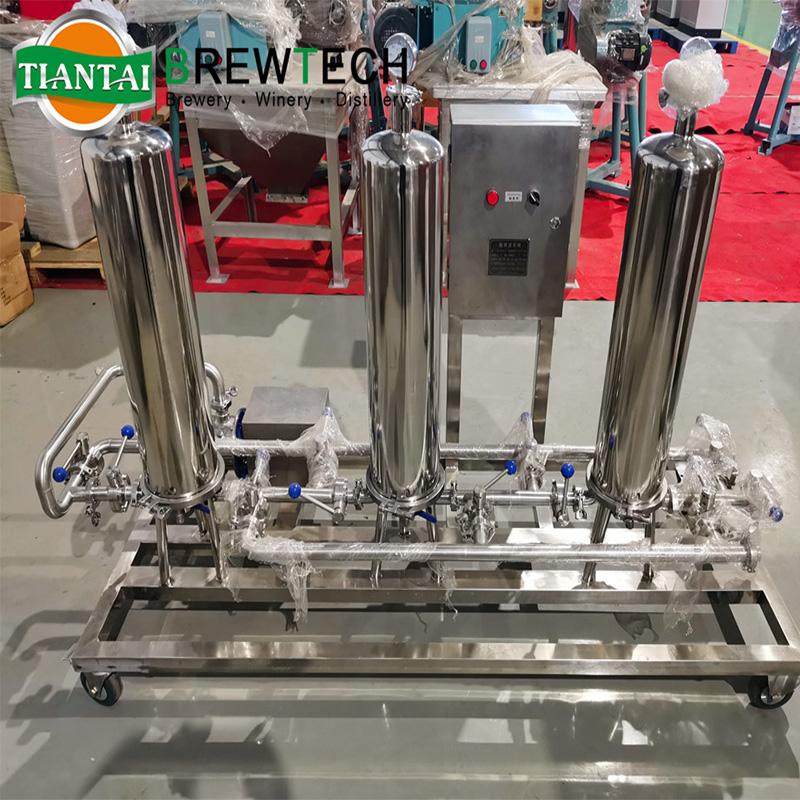
6. 中規模の醸造所にとって最適な選択肢は何か?
中規模の醸造所の場合、経済的な側面は異なります。この規模になると、ろ過はもはや単にフィルターを購入するだけの問題ではなくなります。醸造所では、ろ過能力、1日あたりの生産量、発酵槽の数、充填速度、ビール回収率、自動化、CIP、人件費、ろ過材の消費量、廃棄物処理、将来の拡張計画などを考慮する必要があります。.
推奨技術:自動クロスフロー膜ろ過
多くの中規模の醸造所にとって、, クロスフロー膜ろ過は、この用途に最適です. 中小規模の醸造所向けに、市販のビール用クロスフローシステムが販売されており、その例としては、およそ 15~75 hL/h.
典型的なシステムとしては、次のようなものが挙げられます: 発酵槽 → 遠心分離機 → クロスフロー膜ろ過機 → 安定化 → クリアビールタンク → 炭酸ガス注入 → 充填機
ビールに酵母、ホップの原料、その他の固形物が相当量含まれている場合、遠心分離機は、膜システムに流入する固形物の負荷を低減するため、特に有用です。.
この構成が理にかなっている理由
従来のDEろ過と比較して、クロスフローろ過ではろ過助剤の使用をなくし、固形廃棄物を削減することができます。また、自動化された生産ラインに組み込むことも可能です。複数の種類のビールを生産する中規模の醸造所にとって、この柔軟性は特に大きな価値をもたらします。.
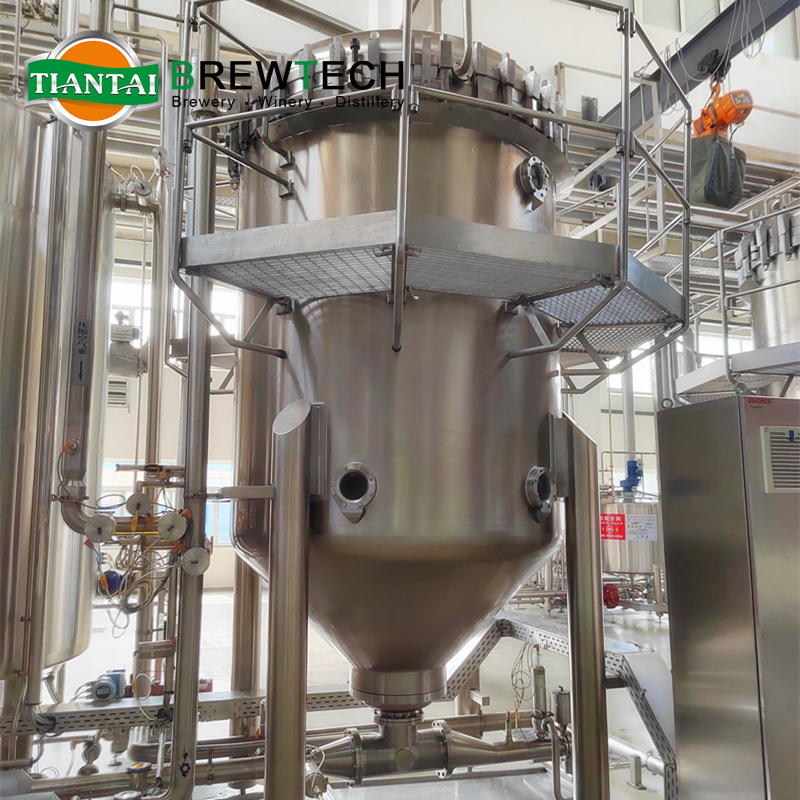
7. 大規模な醸造所にとって最適な選択肢は何か?
大規模な醸造所では、まったく異なる要件が求められます。ろ過システムには、1時間あたり数百ヘクトリットルの処理能力、連続生産、複数のビールブランド、複数の発酵バッチ、自動CIP、自動ろ過サイクル、製品ロスの低減、高い微生物学的安定性、包装工程との連携などが求められる場合があります。このレベルでは、ろ過システムは以下の一部として捉える必要があります。 ビール製造一式システム, 、独立したフィルターとしてではなく。.
推奨構成
一般的な大容量システムには、次のようなものが含まれる場合があります: 発酵→ 酵母の分離/遠心分離 → クロスフロー膜ろ過 → PVPP / 必要に応じて安定化処理 → 最終ろ過 → 炭酸ガス注入 → ブライト・ビールタンク → 必要に応じて、低温殺菌または無菌ろ過を行う → 高速充填・包装
大規模な醸造所向けに、最新の商用膜システムが提供されています。例えば、ペンテア社は、およそ 200~900 hL/h 大手ビールメーカー向けに。.
8. 小規模・中規模・大規模の醸造所
| 醸造所の規模 | 推奨されるろ過方法 | 代表的な用途 | オートメーション |
|---|---|---|---|
| 小規模クラフトビール醸造所 | カートリッジ/プレート/コンパクトクロスフロー | 生ビール・クラフトビール | 低~中 |
| 成長中の小規模ブルワリー | コンパクト・クロスフロー | 透明な瓶入り・缶入りビール | 中~高 |
| ミディアム・ブルワリー | 自動クロスフロー+遠心分離機 | 市販の瓶・缶ビール | 高い |
| 大手ビールメーカー | 大容量クロスフロー + 遠心分離 + 安定化 | 大規模な商業用ビール | 極めて高い |
| 超大規模醸造所 | 統合型自動ろ過ライン | 高速連続生産 | 極めて高い |
重要: フィルターの選定は、醸造所の規模だけで決めるべきではありません。生産量、ビールのスタイル、酵母濃度、目標とする透明度、包装形態、目標保存期間、操業スケジュールも同様に重要です。.
9. DEろ過についてはどうでしょうか?
DEろ過は「時代遅れ」と見なすべきではありません。これは依然として技術的に実証済みの選択肢であり、次のような場合には依然として有効な手段となり得ます:
- 初期投資は最小限に抑える必要がある
- この醸造所には、すでにDEろ過設備が整っている
- 高いろ過能力が求められる
- フィルターエイドの取り扱いおよび廃棄は許容される
- この醸造所には、ろ過作業の経験豊富なオペレーターが在籍しています
しかし、新しく設立される醸造所では、以下の点を比較検討すべきである。 総所有コスト, 、単に購入価格だけを見るのではなく。計算には以下を含める必要があります: ろ過装置+ポンプ+ろ過助剤+人件費+ビールのロス+洗浄+排水+固形廃棄物の処分+メンテナンス 初期投資は高額であるにもかかわらず、膜ろ過が経済的に魅力的になり得るのは、まさにこの点にある。.
10. クロスフローとDEの比較:実用的な比較
| 因子 | キーゼルグール / ドイツ | クロスフロー膜 |
|---|---|---|
| 初期投資 | より低い | より高い |
| ろ過助剤 | 必須 | 必須ではありません |
| 固形廃棄物 | 高い | 非常に低い |
| オートメーション | ミディアム | 高い |
| オペレーターの関与 | より高い | より低い |
| ビールのロス | 重要な場合がある | 概して低い |
| 政府間措置 | はい | はい |
| 柔軟性 | グッド | とても良い |
| 環境への影響 | より高い | より低い |
| 長期的な運用コスト | 規模による | 適切に活用すれば魅力的 |
| 小規模な醸造所 | あり得る | ますます魅力的 |
| 中規模の醸造所 | あり得る | 非常に適している |
| 大手ビールメーカー | 設立 | 非常に適している |
クロスフローシステムは、従来のフィルターケーキを形成することなく、連続またはバッチ式のろ過を行うように特別に設計されており、自動化システムではろ過および洗浄サイクルを制御することができます。.
11. 重要なポイント:クラフトビールはろ過しすぎないこと
ろ過をさらに行うと 必ずしもビールが美味しくなるわけではない. クラフトビールのスタイルの中には、意図的に以下の要素を残しているものもあります:
- 酵母
- タンパク質
- ホップ由来の化合物
- 自然発生のヘイズ
- 風味活性成分
例えば、一部の小麦ビール、ヘイジーIPA、およびスペシャルティビールは、意図的に明るいろ過を行わずに瓶詰めされることがあります。したがって、まず最初に問うべきことは常に次の通りです: どのような種類のビールを製造しており、どのような最終的なビール仕様が必要ですか? その後、それに応じてろ過システムを選定する必要があります。.
12. TIANTAIが推奨するビールフィルターの選び方
新規の醸造所プロジェクトにおいて、TIANTAIでは、ろ過システムを選定する前に、以下のパラメータを評価することを推奨しています:
① 年間のビール生産量
例えば、こうだ:
- 年間50万リットル
- 年間200万リットル
- 年間1,000万リットル
- 年間5,000万リットル
② 最大ろ過能力
フィルターの選定は、年間生産量だけに基づいて行わないでください。.
例えば、ある醸造所でろ過を行う必要がある場合、 1バッチあたり20,000 L, 、重要な点は、そのロットをどのくらいの速さで包装ラインへ移送する必要があるかということです。.
③ ビールのスタイル
ビールのスタイルによって、ろ過の要件は大きく異なります。.
④ 目標濁度
例えば、こうだ:
- ナチュラル/ヘイジー
- 少し明るい
- まばゆいばかりの明るさ
- 高度に精製された
⑤ 包装
ボトル、缶、樽の製造には、それぞれ異なる要件が求められる場合があります。.
⑥ 保存期間
地元で生ビールとして提供されるビールと、国際的に流通するビールでは、求められる要件が大きく異なります。.
⑦ 低温殺菌
トンネル式殺菌やフラッシュ殺菌を採用する場合、ろ過方法についてはコールドチェーン製品とは異なるものとなる可能性があります。.
⑧ 自動化レベル
無人または半自動運転を目指す醸造所にとって、自動膜ろ過は特に魅力的な選択肢となります。.
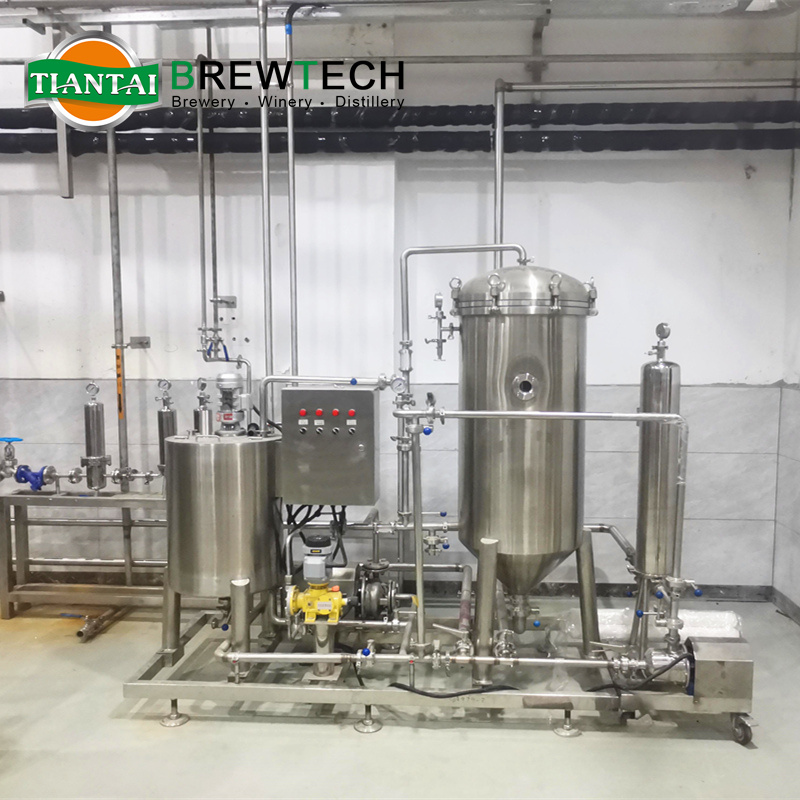
13. 私たちの実践的な提言
すべての醸造所に最適な、唯一のろ過技術というものは存在しません。.
小規模醸造所
おすすめ:簡易ろ過、またはコンパクトなクロスフロー膜ろ過。醸造所が、透明度の高い瓶詰めビール、ビールロスの低減、廃棄物の削減、および自動化の向上を求める場合は、クロスフローろ過を選択してください。.
ミディアム・ブルワリー
おすすめ:遠心分離機+自動クロスフロー膜ろ過。この組み合わせにより、固形物負荷を大幅に低減し、安定した自動ろ過プロセスを実現できます。.
大手ビールメーカー
推奨:遠心分離機+大容量クロスフロー膜ろ過+安定化処理+最終ろ過。このシステムは、醸造所のCIP、炭酸ガス注入、完成ビール貯蔵、および充填システムと完全に統合されている必要があります。.
ビールのろ過技術の進化は、従来のろ過助剤を用いたシステムから、 自動膜ろ過, 、特にクロスフロー技術です。ただし、適切な選択は、醸造所の規模、ビールのスタイル、求められる透明度、生産スケジュール、包装要件、および投資戦略によって異なります。例えば、 小規模クラフトビール醸造所, 、通常はシンプルさと柔軟性が優先されます。例えば、 中規模の醸造所, 、自動化、ビールの回収、および運用コストがますます重要になってきています。例えば、 大規模な工業用醸造所, 、ろ過は、統合された、大容量かつ高度に自動化されたプロセスとして設計されるべきである。.
最高のビールろ過システムとは、必ずしも最先端のシステムであるとは限りません。それは、その醸造所の製品、生産能力、そしてビジネスモデルに合致したシステムなのです。.
新しい醸造所プロジェクトにおいて、TIANTAIは以下に基づいてろ過セクションの設計を行うことができます。 ビールの生産能力、発酵槽の容量、ビールのスタイル、求められる清澄度、ろ過時間、充填能力、および望ましい自動化レベル, 、単に公称流量のみに基づいてフィルターを選択するのではなく。.
デイジー メールアドレス:[email protected]