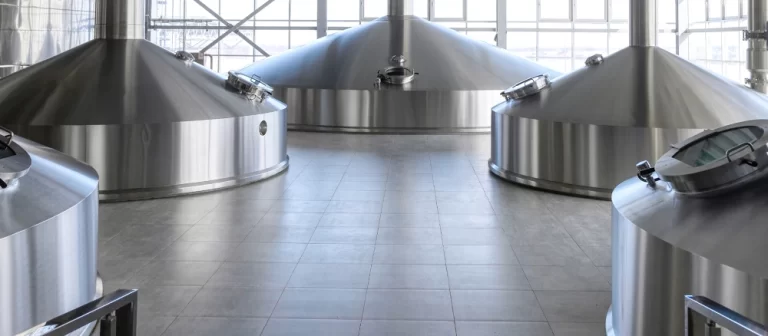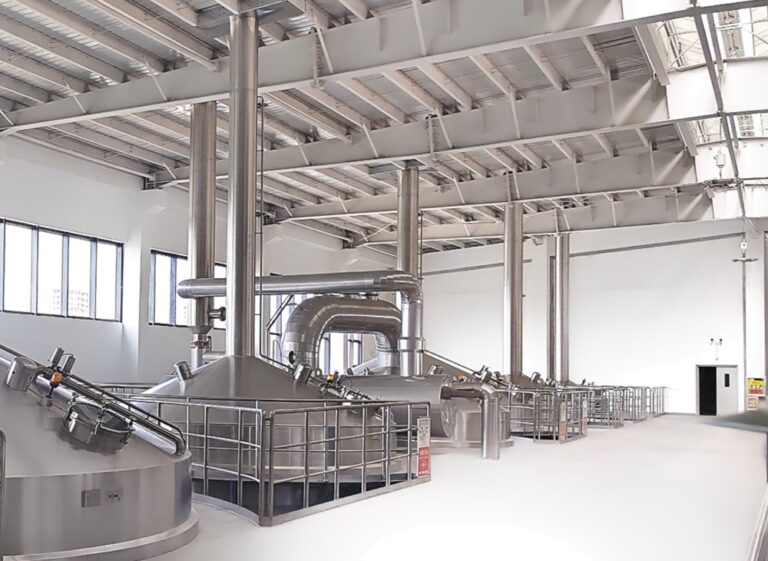
ビールの発酵こそが、醸造の真髄です。. マッシング、ラウタリング、煮沸、麦汁冷却を経て、甘い麦汁は発酵タンクへと移されます。この瞬間から、酵母は発酵可能な糖をアルコール、CO₂、そして何百もの風味成分へと変換するという、実に興味深い働きを始めます。醸造家にとって、発酵とは単に麦汁をタンクに入れて待つだけというものではありません。. 温度、酵母、時間、圧力、酸素、比重、そして衛生管理が、すべて調和して機能しなければなりません。. 適切に設計され、正しく運用された発酵タンクがあれば、醸造家はバッチごとに安定した品質のビールを生産するために必要な制御を行うことができます。.
1. ビールの発酵タンクの中では何が起きているのでしょうか?
麦汁が適切な酵母投入温度まで冷却された後、殺菌済みの発酵タンクに移され、酵母が添加されます。.
基本的な手順は以下の通りです: 麦汁の冷却 → 酵母の投入 → 一次発酵 → ジアセチル除去 → 熟成 → 冷却 → 酵母・トラブの分離 → ビールの移送
発酵の過程で、酵母は発酵可能な糖分を消費し、以下の物質を生成します:
- アルコール
- 二酸化炭素
- 熱
- エステル
- 高級アルコール
- その他の香味成分
醸造家の役割は、酵母が望ましくない風味を生み出すことなく、安定した働きができるよう、適切な環境を整えることです。.
2. 温度は最も重要な要素の一つである
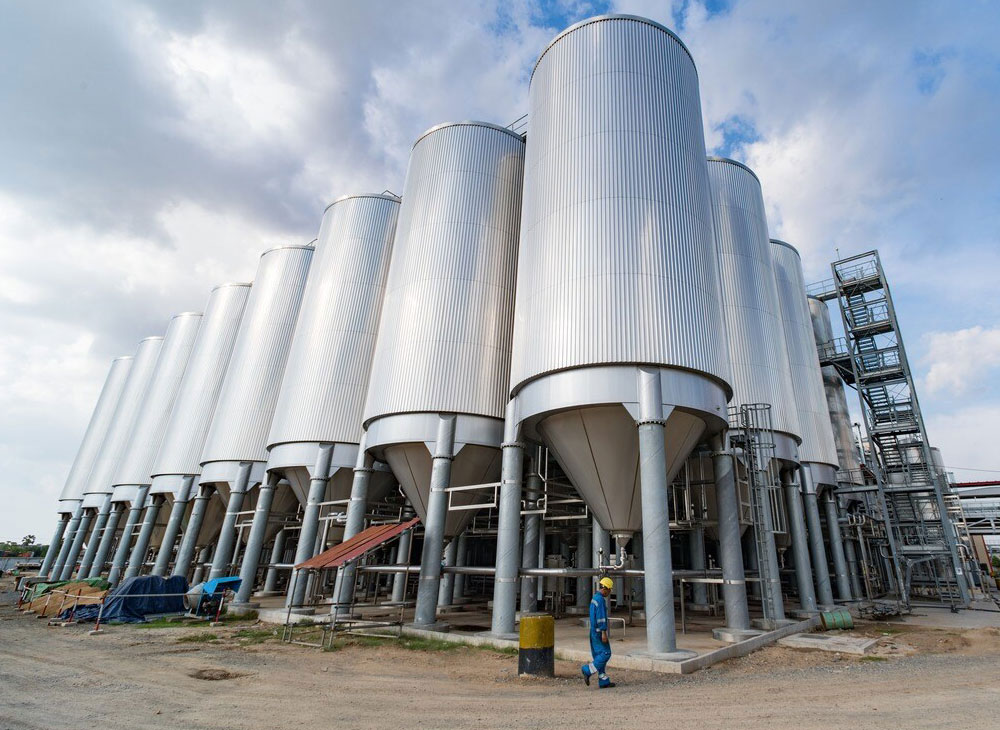
温度は、発酵において最も重要なパラメータの一つです。酵母株によって必要な温度範囲が異なるため、あらゆるビールに通用する唯一の発酵温度というものは存在しません。一般的な温度範囲は以下の通りです:
| ビール/酵母の種類 | 一般的な発酵温度 |
|---|---|
| アメリカン・エール | 18~22°C |
| イングリッシュ・エール | 18~22°C |
| ベルギーエール | 18~26°C |
| ラガー | 8~14°C |
| ピルスナー | 8~12°C |
| 高アルコール度数のエール | 酵母の種類によって異なりますが、多くの場合18~24°Cです。 |
| クラフトビール | 使用する酵母やレシピによって異なります |
これらはあくまで一般的な操作範囲であり、普遍的な仕様ではありません。酵母メーカーが推奨する温度範囲を常に考慮する必要があります。.
3. なぜ発酵温度がそれほど重要なのでしょうか?
酵母の代謝活動により熱が発生します。発酵が活発になると、タンク内の温度は周囲の室温よりも高くなることがあります。ビールの温度が高くなりすぎると、酵母の株によっては、エステルやフーゼルアルコール、その他の望ましくない風味が過剰に生成される可能性があります。一方、温度が低すぎると、発酵が遅くなったり、早期に停止したりする恐れがあります。 そのため、プロ用の発酵タンクでは通常、 グリコール冷却ジャケット あるいは、別の制御式冷却システム。温度センサーがビールの温度を監視し、温度コントローラーが冷却バルブまたは冷却システムを制御します。.
代表的な制御原理:
温度センサー → PLC/コントローラ → 冷却弁 → グリコールジャケット → ビールの温度制御
これにより、醸造者は安定した発酵温度を維持することができます。.
4. ビールの発酵にはどれくらい時間がかかりますか?
発酵時間は、酵母株、ビールのスタイル、原液比重、接種量、温度、酸素供給量、その他の製造条件によって異なります。一般的な一次発酵の所要時間は、以下の通りです:
Ale→およそ 4~10日
ラガー→およそ 7~14日、またはそれ以上
高アルコールビール→よく 7~14日、またはそれ以上, 、レシピや酵母の働きによって異なります。.
しかし、醸造家は、単に一定の日数が経過したという理由だけで、発酵が終了したと判断すべきではありません。. 最終比重と発酵の安定性は、製造スケジュールよりも重要です。. 一般的な方法として、発酵の終了が見込まれる時期付近で比重を測定し、その後の測定でもその値が安定していることを確認します。.
5. 原液比重と最終比重
重力測定は、発酵のモニタリングに欠かせない手段です。.
原麦汁比重(OG)
OGは発酵前に測定され、麦汁中に溶解しているエキスの量を示します。.
最終比重(FG)
FGは発酵後に測定され、発酵可能なエキスがどれだけ残っているかを示します。OGとFGの差から、アルコール度数を推定することができます。.
簡略化した計算式は次のとおりです: アルコール度数 ≈ (原麦汁比重 − 最終比重) × 131.25
例:OG = 1.050、FG = 1.010
推定アルコール度数: (1.050 − 1.010) × 131.25 ≈ 5.25% ABV
正確なアルコール度数は、測定方法や発酵条件によって異なる場合があります。.
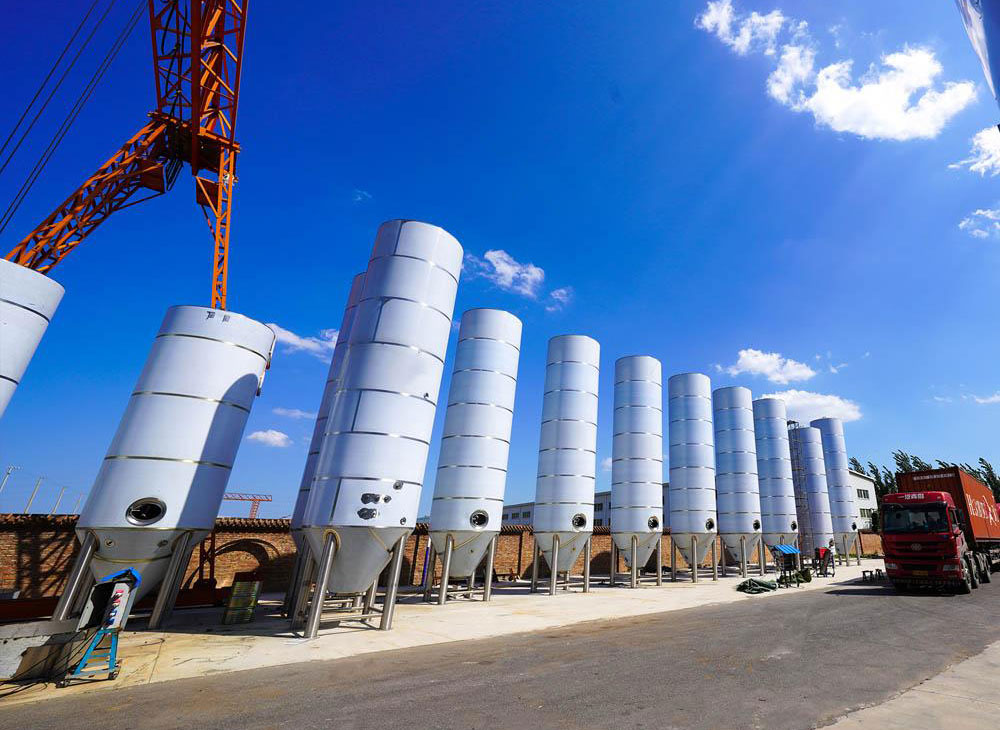
6. 酵母の投入:発酵の始まり
良好な発酵は、健康な酵母から始まります。重要な要素としては、次のようなものがあります:
- 酵母株
- 酵母の生存率
- ピッチングレート
- 酵母の培養
- 麦汁温度
- 麦汁の酸素化
- 栄養素の利用可能性
- 原液比重
酵母の投入量が不足していたり、状態の悪い酵母を使用したりすると、発酵が遅くなったり、糖化が不完全になったり、望ましくない風味が生じたりする可能性があります。安定した商業生産を行うためには、醸造所は目視による発酵活動の確認だけに頼るのではなく、再現性のある酵母管理手順を確立すべきです。.
7. 酸素:最初は必要だが、後になっては不要になる
酸素管理は発酵プロセスにおいて興味深い要素の一つです。酵母を投入する前や投入中に、麦汁への酸素供給を適切に制御することで、酵母の増殖や発酵性能の向上につながります。しかし、発酵が始まってからは、不要な酸素への曝露を最小限に抑える必要があります。その一般的な原則は以下の通りです:
発酵前の酸素供給 → 酵母の増殖に有効
発酵後の酸素 → 接触を最小限に抑える
これは、ビールの移送、ドライホッピング、冷却、および充填の過程において特に重要となります。IPAやNEIPAといったホップの風味が際立つビールの場合、ビールの品質と香りの安定性を維持するためには、酸素管理がとりわけ重要です。.
8. 発酵圧力
酵母がCO₂を発生させるため、密閉された発酵タンク内では自然に圧力が上昇します。現代の円筒円錐形発酵タンクは、加圧発酵に対応するように設計することができます。この圧力は、以下の点に影響を与える可能性があります:
- CO₂の溶解
- 酵母の挙動
- ビールの炭酸
- 発酵特性
- 風味の形成
適切な圧力は、ビールのスタイル、酵母株、発酵段階、タンクの設計、および醸造プロセスによって異なります。 A スパンドリングバルブ タンク内の圧力を調整するには、圧力制御システムなどを使用できます。醸造業者は、常にタンクメーカーが指定した定格圧力範囲内で操作を行う必要があります。.
9. ジアセチル休息:ラガー醸造における重要な工程
ラガー醸造では、しばしば ジアセチル基 一次発酵の終盤。ジアセチルは、バターのような、あるいはバタースコッチのような風味を生み出すことがあります。発酵が終盤に差し掛かると、醸造家は温度を上げて、酵母がジアセチルを再吸収し、熟成プロセスを完了させるよう促すことがあります。.
例えば、こうだ:
一次発酵:8~12°C
↓
ジアセチル残留温度:約12~16°C
↓
成熟
↓
コールド・クラッシュ
実際の温度やタイミングは、酵母株や発酵プロファイルに応じて決定する必要があります。.
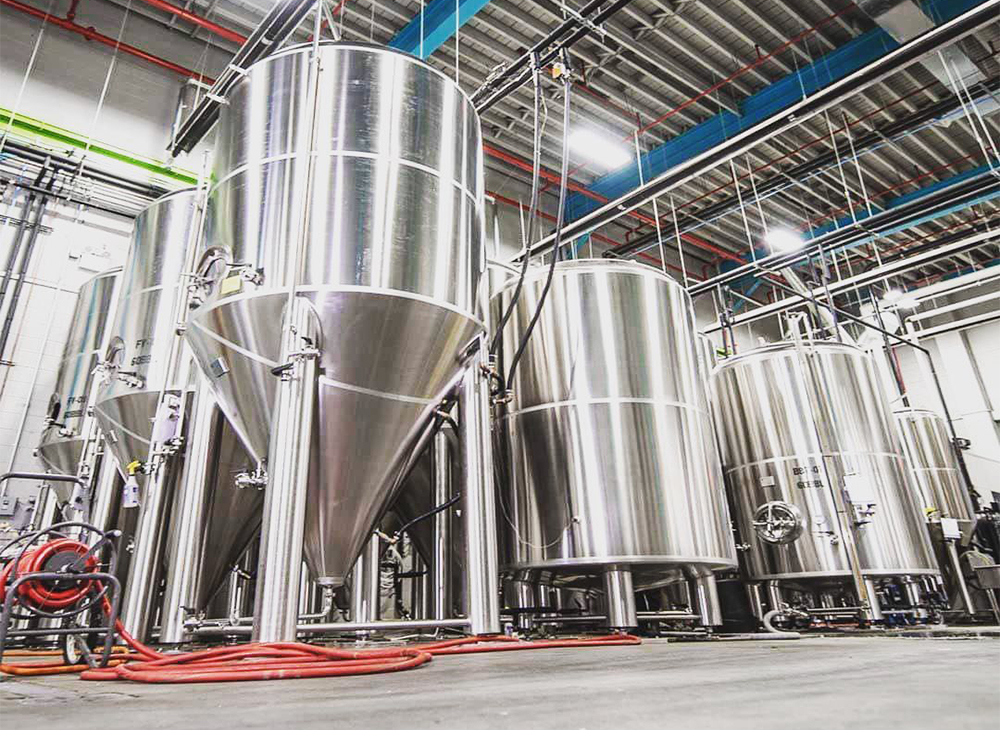
10. コールドクラッシュ:ビールの熟成に向けた準備
発酵と熟成が完了した後、酵母やその他の粒子状の沈殿物を沈殿させるために、ビールを徐々に冷却することがあります。 一般的なコールドクラッシュの温度は、およそ以下の通りです: 0~4°C ビールや製造工程によっては、一部の醸造所ではさらに低温まで冷却する場合もあります。コールドクラッシングが有効な場合があります:
- ビールの透明度を高める
- 堆積酵母
- 浮遊粒子を低減する
- ビールの移し替えの準備をする
- ろ過性能の向上
特に発酵タンクが過度な真空状態に耐えられるよう設計されていない場合は、冷却速度を慎重に制御する必要があります。.
11. 冷却時の発酵タンク内の圧力の重要性
これは見過ごされがちな問題です。ビールが冷却されると、タンク内のガスが収縮します。タンクが適切に保護されていない場合、負圧が発生する可能性があります。したがって、醸造所では以下の点に注意を払う必要があります:
- タンク内圧
- CO₂の供給
- 真空保護
- 圧力/真空リリーフ弁
- 冷却速度
発酵タンクは、設計定格を超える真空状態に決してさらしてはなりません。そのため、適切な圧力および真空保護措置は、プロ仕様の発酵タンク設計において不可欠な要素となります。.
12. 発酵中のドライホッピング
IPA、NEIPA、その他のホップの風味が際立つビールでは、発酵中または発酵後にドライホッピングが行われることがよくあります。そのタイミングは、ビールのレシピによって異なります。例えば: 発酵 → 一次発酵 → ドライホップの添加 → ホップの抽出 → 熟成 → 急速冷却
醸造所では、以下のものを使用することができる:
- ダイレクト・ドライホッピング
- ホップ・ドーザー
- ホップ投入容器
- 密閉式ドライホッピングシステム
酸素管理と安定したホップ添加を重視する醸造所にとっては、密閉式の ホップ・ドーザー 発酵タンクにホップを投入する際、より制御された方法を実現できる。.
13. 酵母の回収
円筒円錐形の発酵タンクには、重要な利点があります。それは、円錐部から酵母を回収できることです。発酵終了後、酵母は底部の円錐部に沈殿します。醸造担当者は、定期的に以下を取り出すことができます: トラブ、ホップの沈殿物、酵母。.
醸造所の酵母管理プログラムによっては、健全な酵母を回収して再利用できる可能性があります。一般的に考慮すべき点としては、以下のものが挙げられます:
- 酵母の培養
- 発酵パフォーマンス
- 汚染管理
- 保管温度
- 保存期間
- 世代数
- 官能評価および実験室評価
酵母を適切に管理することで、発酵の安定性を大幅に向上させることができます。.
14. 衛生管理は絶対条件である
たとえ温度管理が完璧であっても、汚染された発酵を救うことはできません。発酵タンクは、麦汁を入れる前に徹底的に洗浄・殺菌しなければなりません。一般的な洗浄手順には、次のようなものがあります: 予備洗浄 → アルカリ洗浄 → 中間洗浄 → 必要に応じて酸洗浄 → 最終洗浄 → 殺菌
醸造所の設計によっては、発酵タンクを CIPシステム 自動洗浄用。主な構成部品は以下の通りです:
- スプレーボール
- CIP入口
- CIPの返却
- 衛生用バルブ
- 圧力逃がし装置
- 温度センサー
- サンプリングバルブ
清潔な発酵タンクは、安定したビールの品質を維持するための基礎の一つです。.
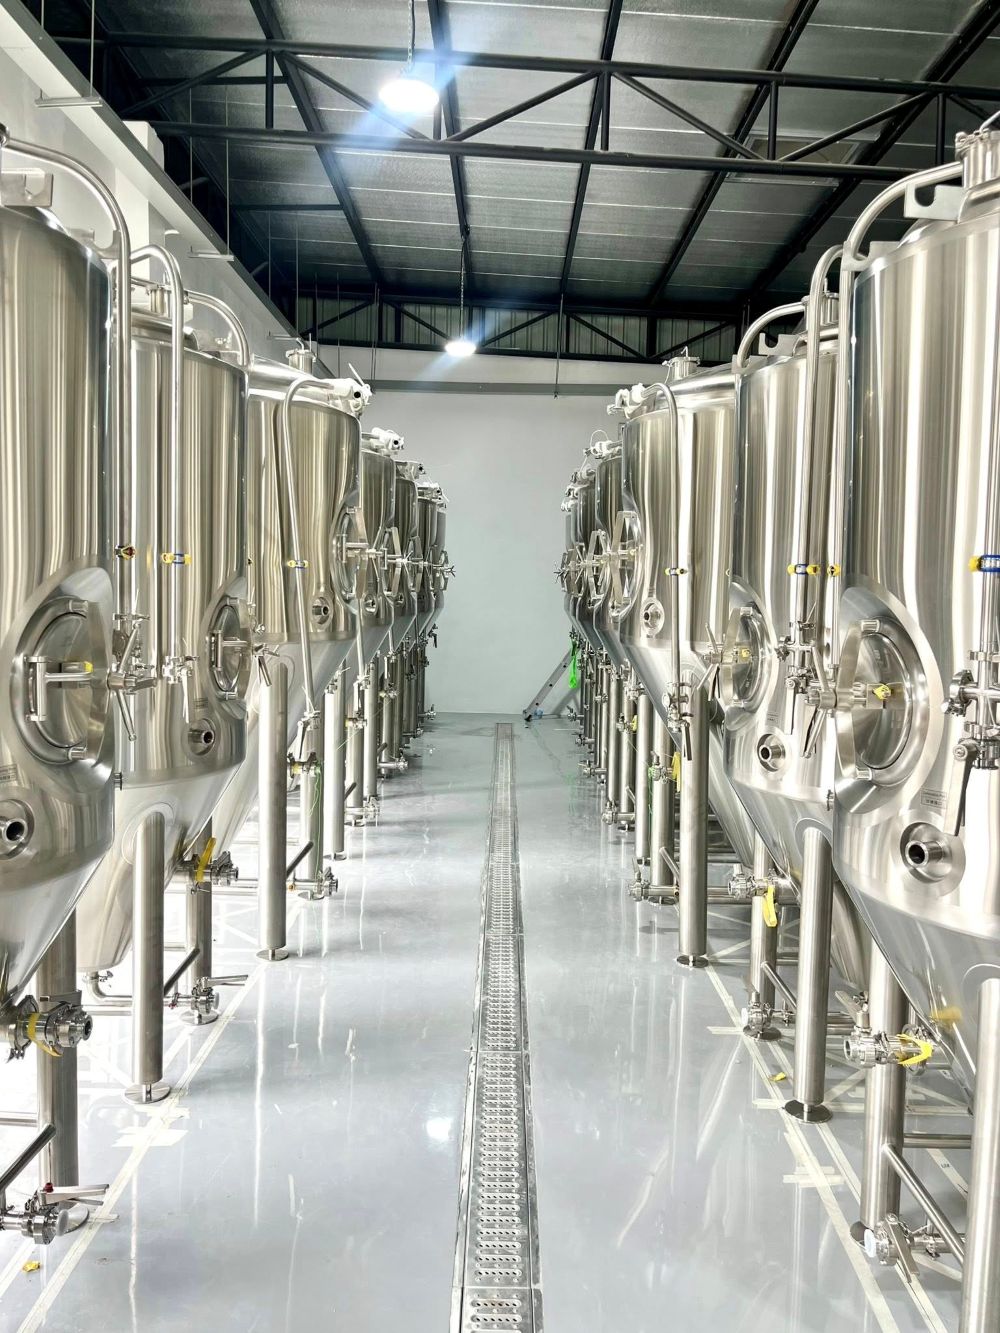
15. ビール発酵の一般的な流れ
簡略化した発酵スケジュールは、次のようなものになります:
0日目 – 酵母の添加
- 冷却した麦汁を移す
- 必要に応じて酸素を供給してください
- 酵母を投入する
- 発酵温度の設定
1~3日目 – 活発な発酵
- 温度を監視する
- 圧力を監視する
- 発酵の進行状況を観察する
- 不必要な酸素への曝露を避ける
3~7日目 – 主発酵
- 重力を監視する
- 目標温度を維持する
- 必要に応じて温度を調整してください
5~10日目 – 最終発酵/熟成
- 重力安定性を確認する
- 必要に応じてジアセチル休息を行う
- 必要に応じてドライホップを行う
7日目~14日目以降 – コンディショニング
- 完全な成熟
- 必要に応じて酵母や澱を取り除く
- 制御冷却を開始する
最終段階
- コールドクラッシュ
- 明確化
- 炭酸
- BBTまたは包装システムへの移送
実際の所要時間は、ビールのスタイルや酵母の株によって大きく異なります。.
16. 醸造担当者は毎日何をチェックすべきか?
発酵記録は、一貫性を保つ上で非常に役立ちます。重要なパラメータには、次のようなものがあります:
| パラメータ | 監視すべき事項 |
|---|---|
| ビールの温度 | 目標範囲を維持する |
| タンク内圧 | 工程公差の範囲内に収める |
| 比重 | 発酵の進行状況を追跡する |
| pH | 発酵の進行状況を監視する |
| 酵母の活性 | 発酵性能を評価する |
| CO₂ | 圧力・炭酸の挙動を監視する |
| ドライホップの添加 | 投与のタイミングと用量を記録する |
| 感覚プロファイル | 異常な風味を検知する |
| タンクの状態 | 逆止弁、継手、漏れ |
醸造所では、独自の標準作業手順書(SOP)および発酵記録を策定すべきである。.
17. 発酵タンクは単なるステンレス製のタンクではない
現代の発酵タンクは、完全なプロセス容器です。適切に設計されたタンクには、以下のようなものが含まれる場合があります:
- 304または316Lステンレス鋼製
- 円錐ボトム
- グリコール冷却ジャケット
- 温度センサー
- 圧力計
- 圧力逃し弁
- 真空保護
- スパンディングバルブ
- CIPスプレーボール
- サンプルバルブ
- ドライホップ・ポート
- イースト販売店
- CO₂インレット
- ビール専門店
- 衛生用金具
設計は、醸造所の製造工程、使用圧力、洗浄方法、冷却要件、および現地の基準に基づいて行う必要があります。.
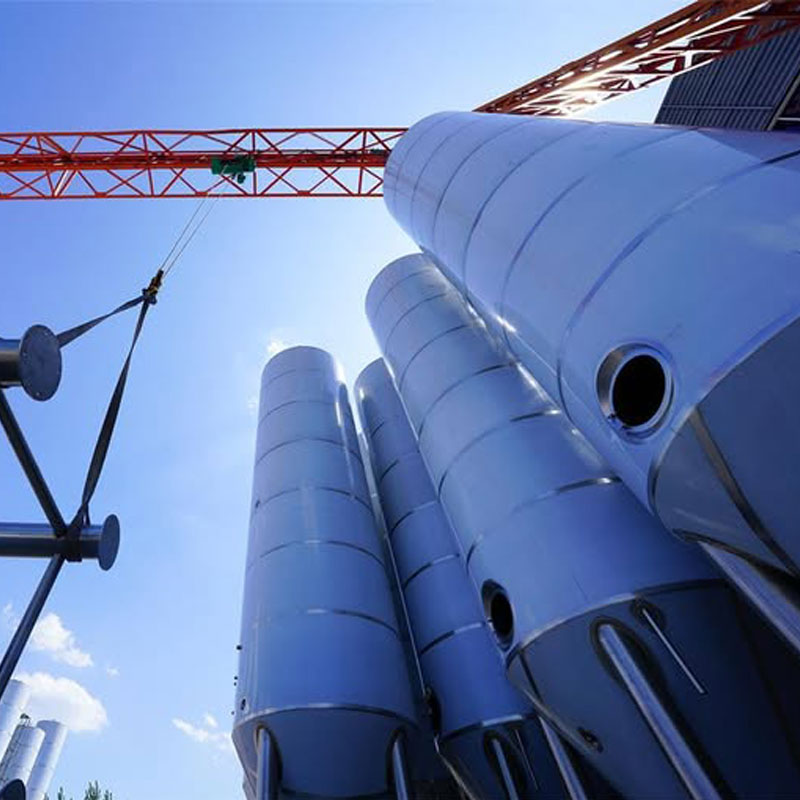
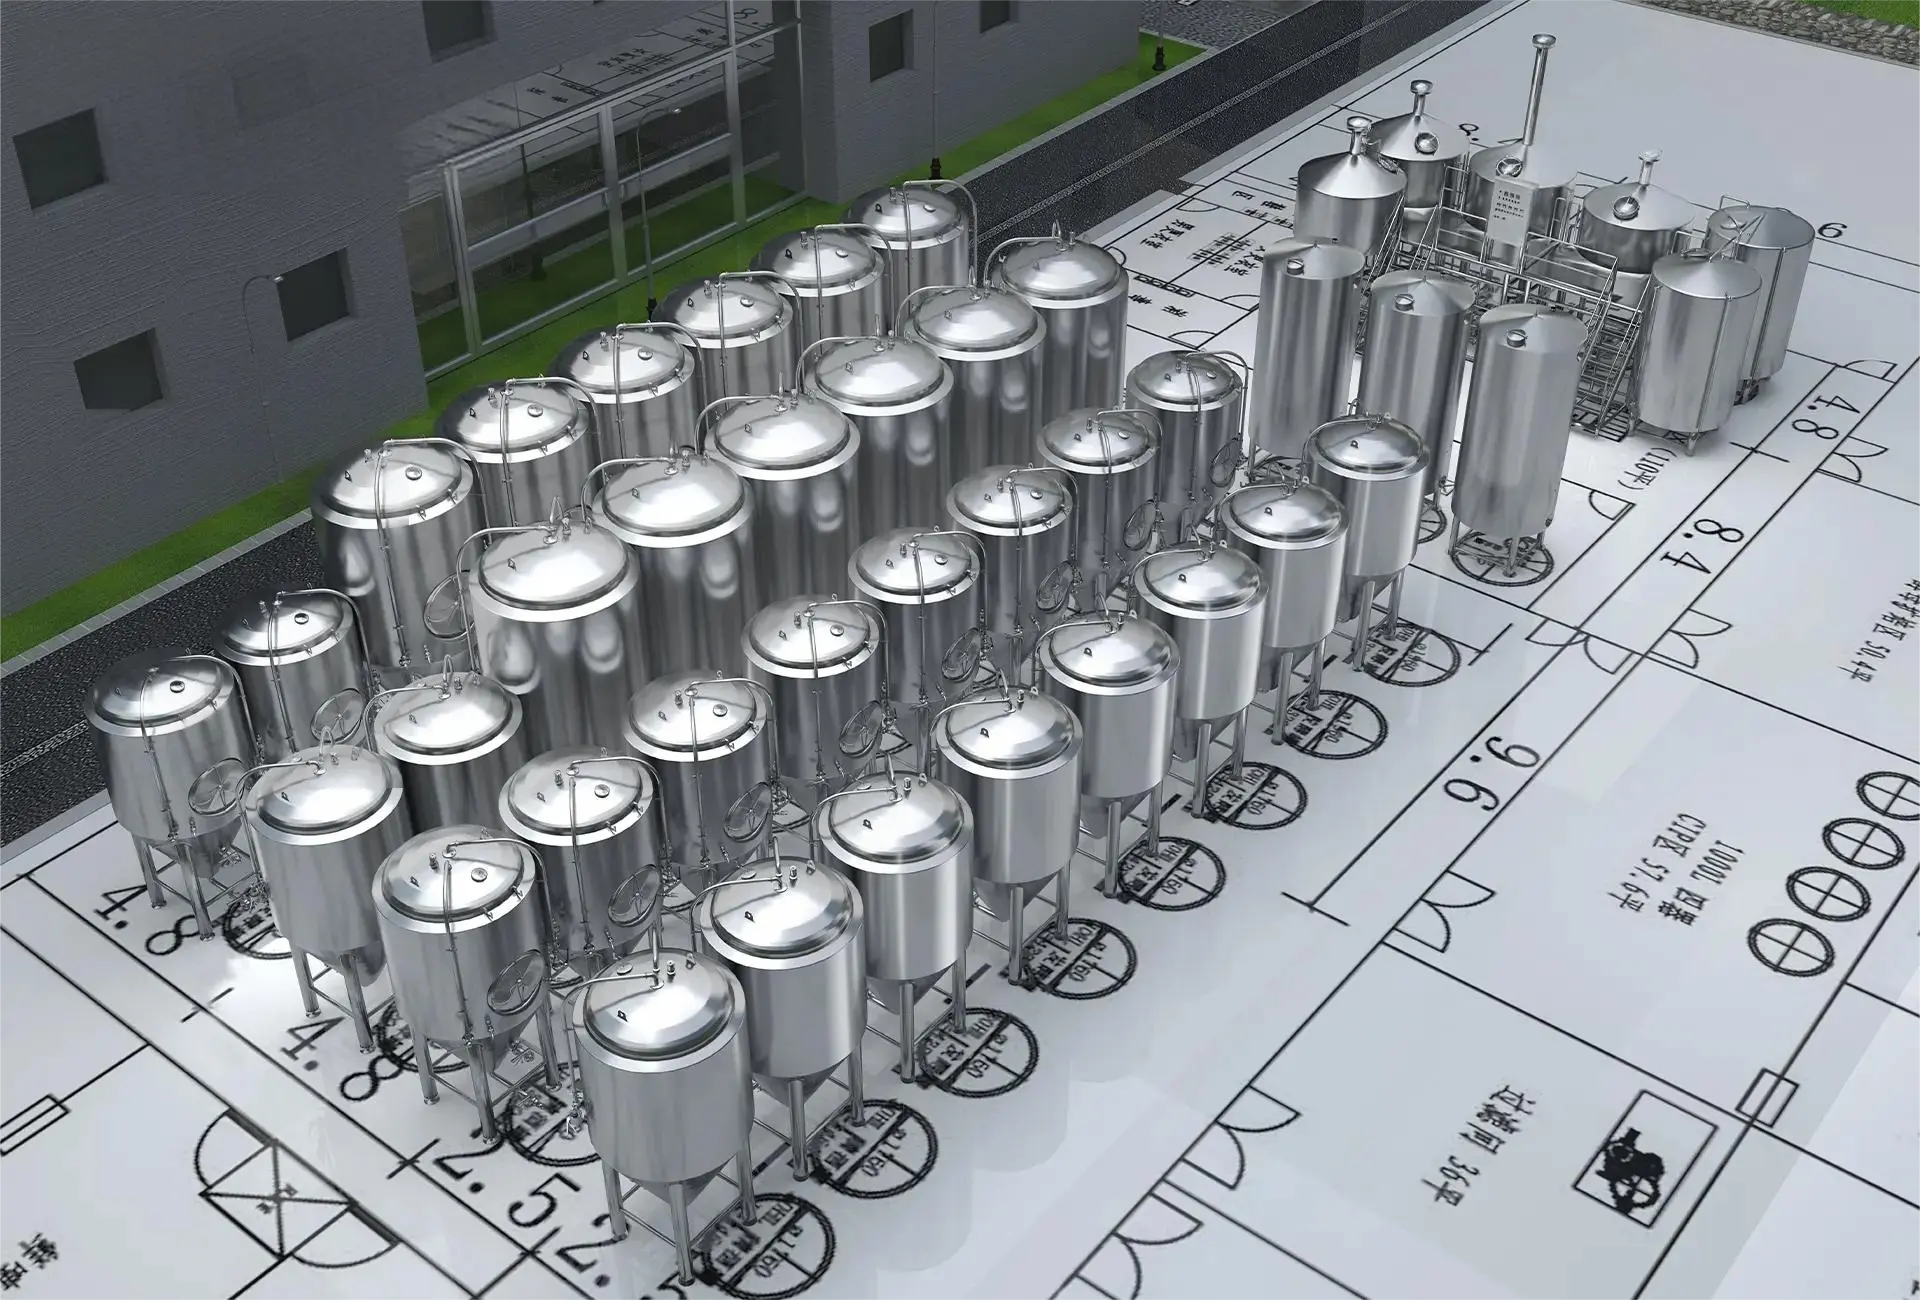
18. TIANTAI 発酵タンクソリューション
TIANTAIは、クラフトビール醸造所や商業用ビール製造向けに、ステンレス製の発酵タンクを設計・製造しています。プロジェクトの要件に応じて、発酵タンクは以下の用途に合わせてカスタマイズ可能です:
- エール醸造
- ラガー醸造
- IPAの製造
- NEIPAの醸造
- 高アルコール度数の醸造
- ドライホッピング
- 加圧発酵
- 酵母の回収
- ビールの熟成
また、この発酵システムは以下のシステムと統合することも可能です: グリコール冷却システム + 温度制御 + CO₂システム + CIPシステム + PLCによる自動化 + BBT + ビール移送システム これにより、発酵工程を独立したタンクとしてではなく、醸造所全体の一部として設計することが可能になります。.
19. ビール発酵を成功させる秘訣
発酵を成功させるには、たった1つのパラメータを制御するだけでは不十分です。酵母を取り巻く環境全体を制御することが重要です。最も重要な要因は以下の通りです:
健康な酵母
適切な温度
適切な投球率
酸素濃度の制御
安定した圧力
十分な発酵時間
重力およびpHのモニタリング
適切な熟成
効果的な衛生管理
= 一貫したビールの品質
酵母の魔法に任せてみましょう
ビールの発酵は、醸造工程の中でも最も興味深い段階の一つです。発酵タンクの中で、酵母は複雑な生物学的プロセスを通じて、甘い麦汁をビールへと変化させます。醸造家はタンク内のあらゆる反応を制御することはできませんが、酵母が効果的に働くための適切な環境を整えることは可能です。.
温度、時間、圧力、酵母の状態、酸素管理、衛生管理、そしてモニタリングこそが、発酵工程を成功させるための鍵となります。.
適切に設計された発酵システムにより、醸造家はこれらのパラメータを正確かつ再現性高く制御できるようになります。小規模なクラフトブルワリーから完全自動化された商業用ブルワリーに至るまで、適切な発酵タンクと制御システムを導入することで、優れた醸造プロセスを安定した生産プロセスへと変えることができます。.
TIANTAIは、醸造所がビールのスタイル、生産能力、発酵温度、タンク内圧力、ドライホッピングの要件、冷却システム、および自動化レベルに合わせて発酵システムを設計できるよう支援しています。. 麦汁の旅が始まりました。あとは酵母に魔法をかけてもらいましょう。.
デイジー メールアドレス:[email protected]